在中山五金加工产业集群中,冲压模具是精密五金件生产的核心载体。中山市双兴五金制品有限公司扎根小榄五金产业带,长期承接灯饰、家电、智能锁等领域精密五金冲压加工,在持续量产实践中发现,跳屑(废料上浮)是冲压生产中最常见、危害突出的模具故障。跳屑看似只是细小废料上浮,轻则压伤工件、产生批量不良,重则啃伤模具刃口,造成昂贵模具损毁、产线停机。深入剖析跳屑背后多重诱因,从模具设计、材料选型、生产工艺、日常维护多维度管控,是中山五金冲压厂家稳定产能、提升产品良率的必修课。
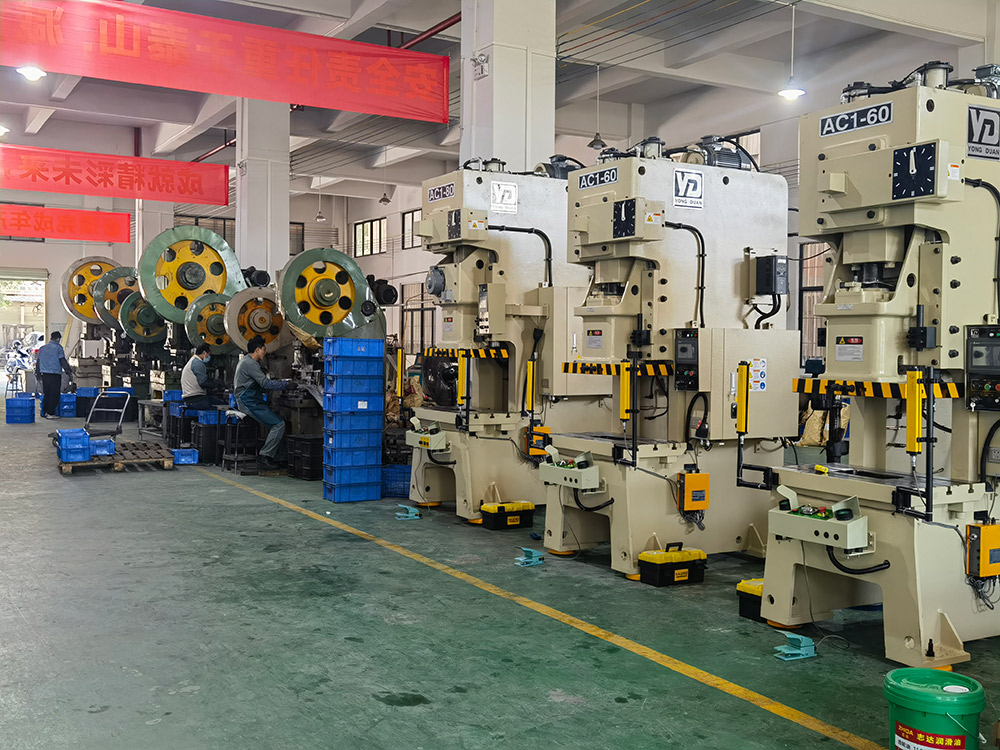
跳屑,通俗来讲就是冲裁后本应落入凹模孔的废料,被凸模吸附带出凹模,上浮到模具工作面的现象。很多一线从业者简单将跳屑归为模具刃口不够锋利,实则跳屑是力学、材料、工艺共同作用的结果。中山市双兴五金制品有限公司模具团队结合多年模具制作与量产经验,将跳屑诱因归纳为模具结构设计、刃口状态、冲压工艺、原材料与模具磁性五大维度。
模具结构与间隙不合理,是跳屑产生的根源。冲裁间隙是冲压模具最核心参数,间隙偏大时,材料撕裂断面粗糙,废料与凹模内壁摩擦力不足,废料极易被凸模带走;间隙过小,刃口磨损加快,毛刺增多,同样诱发废料上浮。同时凸模长度不足、凹模直刃段太短,废料进入凹模深度不够,无法依靠自重顺利下落。圆形、方形等轮廓规整轻薄废料,没有卡滞阻力,在高速冲压下最容易发生跳屑。在新产品模具开发阶段,双兴五金便会提前优化凹模结构,适当增加凹模直壁高度,针对小孔冲裁,在凸模端面做微小排气槽或者防滑纹路,从源头降低真空吸附带来的跳屑风险。
冲裁过程产生的真空吸附效应,是跳屑最主要的物理诱因。高速连续冲压时,凸模下压切断板材,废料紧贴凸模端面,瞬间形成密闭空间,凸模上行时产生局部负压真空,轻薄废料被牢牢吸附在凸模表面跟随上升。冲压润滑油的使用会放大这个问题:润滑油过多、油液粘度过高,会在凸模与废料之间形成油膜粘附力,如同胶水把废料粘在冲头端面。中山市双兴五金制品有限公司在车间生产管控中,针对不同板材调整润滑油用量,薄料、高速冲压工序控制油量,避免油膜粘连,同时优化冲头排气结构,破坏真空条件,削弱废料吸附力。
刃口磨损、钝化与模具磁性残留,是量产阶段跳屑频发的重要因素。模具经过长时间批量冲压,凸凹模刃口出现圆角、崩损,切断材料不再是干净剪切,废料变形不规则,更容易被带出;很多模具经过磨削加工后没有充分退磁,凸模自带磁性,金属废料直接被磁力吸附,持续出现跳屑。不少工厂遇到跳屑,只简单打磨刃口,忽略模具退磁工序,导致故障反复出现。双兴五金在模具保养规范中明确,模具修磨后必须执行退磁处理,建立刃口定期点检台账,一旦检测刃口钝化,及时研磨修复,避免小问题演变成批量报废。
原材料特性与冲压速度设置不当,会加剧跳屑问题。薄板、不锈钢、铜铝软材,材料厚度薄、废料自重小,抵抗真空吸附的能力弱,相比厚板更容易跳屑。冲压速度过快,冲裁瞬间模腔内气体来不及排出,气体反弹推力托举废料上浮;速度过低则生产效率不足。这就要求五金加工厂不能一套参数生产所有产品。中山市双兴五金制品有限公司针对不锈钢、冷轧板、铜材等不同原材料,匹配对应的冲压速度、冲裁间隙方案,针对脆性材料,同步调整刃口处理方式,减少废料回弹上浮。
跳屑问题的治理,不能只依靠事后修模补救,而要建立全流程品质思维。中山五金加工行业竞争日趋激烈,客户对五金件尺寸精度、外观要求持续提升,微小的跳屑带来压伤、缺料不良,都会直接影响订单交付。中山市双兴五金制品有限公司坚持 “预防优先,综合治理” 的模具管理思路,把跳屑管控贯穿模具设计、试模、量产、保养全周期。模具设计阶段做好防跳屑结构预判;试模阶段记录不同材料、速度下跳屑情况,提前优化;量产阶段落实模具日常点检、润滑油管控、定期退磁;模具维修后做好试产验证,形成闭环管理。
总而言之,五金冲压模具跳屑不是单一简单故障,而是设计、工艺、设备、管理多方面短板集中体现。对中山本地五金冲压厂家而言,只有沉下心研究跳屑底层机理,持续沉淀模具技术,完善车间标准化管理,才能有效减少跳屑带来的品质损失。中山市双兴五金制品有限公司将继续深耕精密五金冲压与模具研发,持续攻克跳屑、毛刺、变形等冲压常见难题,以稳定可靠的加工品质,为灯饰、家电、智能装备行业提供高品质五金配件,助力中山五金制造产业高质量发展。 http://www.zssxwj.com/